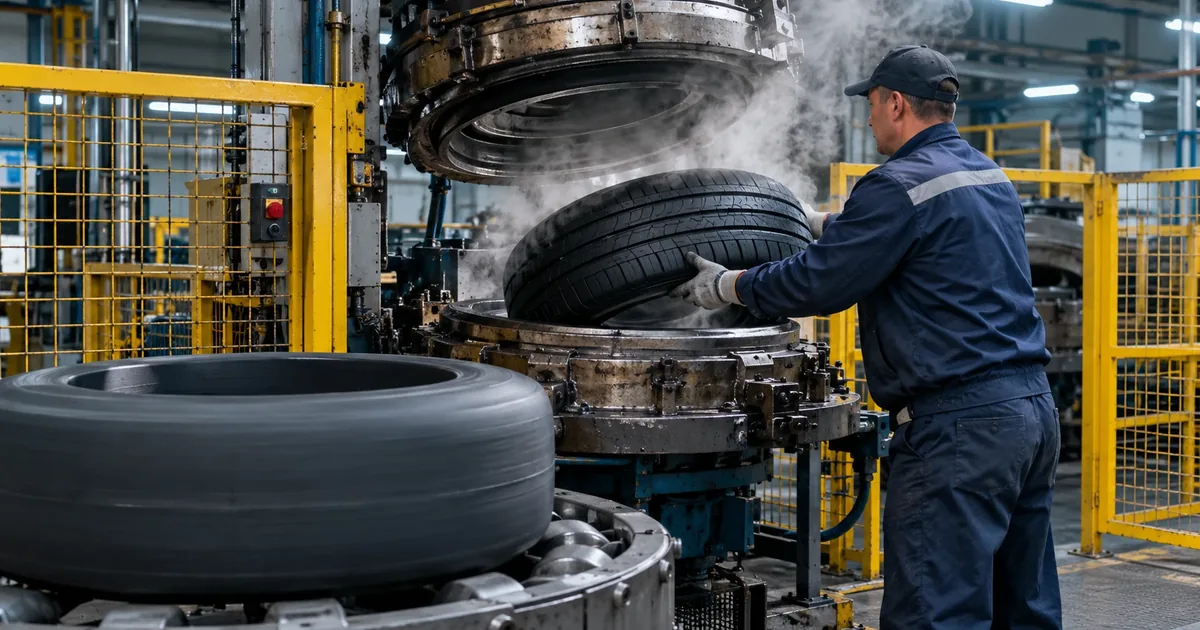
Шины делают в пять этапов: сначала из каучука, сажи, серы и масел замешивают резиновые смеси, потом из них и корда делают заготовки — протектор, боковины, обрезиненные слои, бортовые кольца, — собирают их на барабане в мягкую «зелёную» шину, вулканизируют её в пресс-форме при 160–200 °C и проверяют рентгеном. Так описывают процесс Continental и Michelin, так же он устроен на заводах KAMA TYRES в Нижнекамске и «Кордианта». Любая шина из каталога шин R17 всех марок прошла этот путь: на 04.11.2026 в нём 7 510 летних позиций от R17 от 3 570 ₽, 2 022 шипованных от 6 490 ₽ и 4 603 нешипованных от 3 810 ₽. Ниже — что происходит на каждом этапе и с какими цифрами.
Коротко
- Смесь. По Michelin, в шине около 200 материалов, а разных резиновых смесей в одной шине до 16; Continental называет до 12. Основа — натуральный и синтетический каучук, наполнители сажа и кремнезём, сера для вулканизации, масла и воски.
- Заготовки. Протектор выдавливает экструдер, стальной и текстильный корд обрезинивают на каландре, бортовое кольцо вьют из стальной проволоки.
- Сборка. На барабане в два приёма собирают «зелёную» шину — мягкую, без рисунка. Michelin называет это самым сложным этапом.
- Вулканизация. Пресс-форма с гравировкой рисунка, изнутри — диафрагма с паром под давлением до 15 бар и выше, 170–200 °C, от 3 до 40 минут. Сера сшивает молекулы, и резина перестаёт быть пластилином.
- Контроль. Рентген, проверка однородности, взвешивание, визуальный осмотр; на российских заводах рентген проходит каждая шина.
Из чего делают резину для шин
Резина для шины — это не один материал, а рецепт. Michelin пишет, что в премиальной шине около 200 материалов, а в разных её частях работают до 16 резиновых смесей; Continental насчитывает до 12 смесей в современной легковой шине. Цифры расходятся, потому что считают по-разному и по разным моделям, но порядок один: протектор, боковина, гермослой и обрезинка корда — это разные смеси.
| Компонент | Откуда | Зачем |
|---|---|---|
| Натуральный каучук | Латекс каучуковых деревьев с плантаций: по Continental, его коагулируют кислотой, промывают водой и прессуют в кипы | Основной компонент слоёв протектора, гибкость на холоде |
| Синтетический каучук | Из нефти и газа, по Michelin | Износостойкость и сцепление |
| Сажа и кремнезём | Наполнители | Укрепляют резину и повышают её долговечность |
| Сера | Вулканизующий агент | Связывает молекулы при нагреве — Michelin сравнивает её с дрожжами в тесте |
| Масла и воски | Пластификаторы и защита | Делают смесь податливой, защищают готовую шину от озона и ультрафиолета |
| Сталь и текстиль | Проволока, полиэстер, нейлон, вискоза, арамид | Корд: каркас, брекер, бортовые кольца |
Как эти слои работают в готовой шине и что рвётся при ударе о яму, мы разобрали в статье о том, зачем шине каждый из слоёв; здесь — только путь от кипы каучука до склада.
Этап 1. Смешение
Кипы каучука режут на куски, взвешивают и вместе с сажей, серой, маслами и добавками загружают в закрытый резиносмеситель по точной рецептуре — так описывает этап Continental. По репортажу «За рулём» с завода Pirelli в Турине, сырьё перед этим проверяют в лаборатории, а материалы с истёкшим сроком годности утилизируют, не пуская в смесь. На выходе — не жидкость, а тёплая чёрная лента-полуфабрикат, которую охлаждают и складывают.
На заводе в Нижнекамске, по репортажу с производства зимних шин Viatti, стоят три резиносмесителя, и процесс полностью компьютеризирован: ручной загрузки каучука, серы или сажи нет. Это важно: доля серы или сажи в смеси задаёт жёсткость и износ, и ошибка в дозировке испортила бы целую партию.
Этап 2. Заготовки: протектор, корд, борт
Из смесей и корда делают полуфабрикаты, из которых потом соберут шину. Continental перечисляет шесть основных.
- Протектор. Шнековый экструдер выдавливает смесь бесконечной лентой нужного сечения. Ленту взвешивают на погонный метр, охлаждают в воде, режут по длине и взвешивают ещё раз. По наблюдениям «За рулём», протектор на заводе Pirelli состоит из разных смесей по зонам: мягкая снаружи, жёстче внутри, отдельная на плече.
- Стальной корд брекера. Проволоку с катушек пропускают через каландр, где она вплавляется в тонкий лист резины; лист режут под заданным углом и сматывают в рулон.
- Текстильный корд каркаса. Нити полиэстера, нейлона, вискозы или арамида так же проходят каландр, получают тонкую резиновую оболочку, затем лист режут на ширину под углом 90°. В Нижнекамске части каркаса раскраивают лазером.
- Бортовое кольцо. Стальная проволока в собственной обрезинке свивается в кольцо, сверху добавляют резиновый наполнитель. Именно этим кольцом шина потом держится на диске.
- Боковина. Выдавливается экструдером и режется по размеру.
- Гермослой. Тонкий широкий лист из бутиловой резины, который в бескамерной шине заменяет камеру, — с каландра.
Толщину и ширину лент на выходе контролирует лазер, пишет «За рулём»: отклонение на доли миллиметра на этом этапе превратится в дисбаланс на колесе.
Этап 3. Сборка «зелёной» шины
Заготовки сходятся на сборочном станке с барабаном изменяемого диаметра. Сборка идёт в два приёма: сначала каркас — гермослой, обрезиненный текстильный корд, бортовые кольца с наполнителем, боковины; потом на него надевают брекер из стального корда и протектор. Michelin называет сборку самым сложным этапом производства, который требует наивысшей точности. В Нижнекамске это барабанный станок-автомат, который сам отслеживает отклонения от заданных параметров; с 2022 года там работает сборочный комплекс P-PRO 2.
Результат называют «зелёной» шиной: она уже похожа на настоящую, но мягкая, без рисунка и надписей — и проходит первый визуальный контроль. «Кордиант» с сентября 2026 года добавил к нему взвешивание: на омской площадке невулканизированную шину взвешивают после каждого компонента, который заметно меняет её массу, а программа сравнивает тренд с эталоном и сразу показывает отклонение. Перед отправкой в пресс заготовку опрыскивают составом, который не даст резине прилипнуть к пресс-форме.
Этап 4. Вулканизация
До этого момента резина — пластичная масса: её можно мять, и она не вернётся в форму. Вулканизация это меняет. Заготовку кладут в пресс-форму, на внутренней поверхности которой выгравированы рисунок протектора и все надписи боковины; изнутри её раздувает диафрагма. По репортажу «За рулём» с завода Pirelli, давление в диафрагме сначала около 0,3 бар, потом растёт до 15 бар и выше, а греет шину водяной пар при 170–200 °C. Michelin называет около 160 °C и отмечает, что всё чаще форму греют электричеством, а не паром. Сера при такой температуре сшивает длинные молекулы каучука поперечными связями, и резина становится упругой: растянул — вернулась.
Время зависит от размера и типа: по Michelin — от десяти минут до нескольких часов, по данным с завода в Турине — от 3 до 35–40 минут. В среднем там на заготовку уходит около 17 минут, на вулканизацию около 15. После пресса шину медленно охлаждают. Шипованная шина на этом не заканчивается: гнёзда под шипы отформованы в пресс-форме, а сами шипы ставит станок уже в готовую шину — по репортажу из Нижнекамска, на один шип уходит несколько секунд, алюминиевый шип весит 1 г, стальной — 2 г, а в Viatti Brina Nordico их 88–105, в Bosco Nordico — 102–128 в зависимости от размера.
| Этап | Что происходит | Что контролируют | Цифры из источников |
|---|---|---|---|
| Смешение | Каучук, сажа, сера, масла — в закрытом смесителе по рецепту | Лаборатория проверяет сырьё, дозировка автоматическая | До 12–16 смесей в одной шине |
| Заготовки | Экструзия протектора, каландрование корда, свивка борта | Вес на метр ленты, лазер по толщине | 6 основных полуфабрикатов |
| Сборка | Каркас, затем брекер и протектор на барабане | Визуально, взвешивание по компонентам | Около 17 минут на заготовку (Турин) |
| Вулканизация | Пресс-форма, диафрагма, пар или электронагрев | Температура, давление, время | 160–200 °C, до 15 бар и выше, 3–40 минут |
| Контроль | Осмотр, рентген, однородность, взвешивание | Внутренние дефекты, геометрия, биение | Рентген каждой шины на заводах в России |
Этап 5. Контроль
Готовую шину проверяют сразу, ещё горячей: по «За рулём», после остывания видны не все дефекты. Continental описывает три проверки — визуальный осмотр, рентген и серию тестов однородности; Michelin добавляет, что каждую шину осматривают визуально, оптически и на ощупь, а выборочно гоняют через рентген или ультразвук, стенд однородности и ширографию — метод, который находит крошечные пузырьки воздуха между слоями. На заводе Pirelli шину ещё и взвешивают и сканируют лазером изнутри, а несколько штук из каждой партии уходят на ресурсные испытания — их докатывают до разрушения на стенде.
На «Нижнекамскшине», по странице KAMA TYRES, регламенты контроля действуют на каждом этапе, в том числе рентгеновская дефектоскопия и измерение силовой неоднородности — неравномерности жёсткости шины по окружности, которая отзывается биением на ходу. По репортажу с линии Viatti, рентген там финальный и обязательный для всех шин. Отсюда простой вывод для покупателя: «грыжа» на новой шине, которую не роняли и не били, — не норма, а повод для возврата, потому что расслоение рентген на заводе увидел бы.
Где это делают в России
Все этапы выше — универсальные: завод в Нижнекамске или Омске устроен по той же схеме, что в Турине. Масштаб тоже заметный: KAMA TYRES пишет, что на «Нижнекамскшину» приходится 20 % всех шин России и более 350 моделей КАМА и Viatti, а «Кордиант», по ComNews, занял 30 % производства легковых шин в первом полугодии 2026 года. Какие ещё заводы работают, кому они теперь принадлежат и как узнать страну выпуска по боковине, мы разбирали отдельно — на каких российских заводах делают зимние шины.
Частые вопросы
Из чего делают резину для шин?
Из натурального каучука (латекс каучуковых деревьев, коагулированный кислотой и спрессованный в кипы), синтетического каучука из нефти и газа, наполнителей — сажи и кремнезёма, серы, масел, восков и защитных добавок. Всего, по Michelin, около 200 материалов. Пропорции у протектора, боковины и гермослоя разные.
Сколько времени делают одну шину?
Сборка заготовки на заводе Pirelli в Турине занимает в среднем около 17 минут, вулканизация — около 15; у Michelin время в прессе — от десяти минут до нескольких часов в зависимости от размера. Плюс подготовка смесей и заготовок, которые делают партиями заранее. Так что от кипы каучука до склада — часы, а сама «выпечка» — минуты.
Почему новая шина блестит и скользит первые километры?
Потому что перед вулканизацией заготовку опрыскивают составом против прилипания к пресс-форме. Continental прямо пишет: эта смазка остаётся на протекторе, пока не сотрётся о дорогу, и советует спокойную езду первые 500 миль, то есть около 800 км. ТД «Кама» называет обкатку 300–500 км для летних и нешипованных и 500–600 км для шипованных шин.
Шипы ставят на заводе или потом?
На заводе, но после вулканизации: гнёзда отформованы в прессе, а шип в каждое вставляет станок за несколько секунд. В репортаже из Нижнекамска алюминиевый шип весит 1 г, стальной — 2 г; у Viatti Brina Nordico их 88–105 на шину.
Почему на боковине новой шины бывает «грыжа»?
На шине, которую не били о яму, её быть не должно: расслоение между слоями — это как раз дефект, который ищут рентген и ширография на заводе. Если вздутие появилось на новой шине без удара, это основание для возврата по гарантии, а не особенность модели.
Комментарии
Комментариев пока нет — будьте первым.
Написать комментарий